


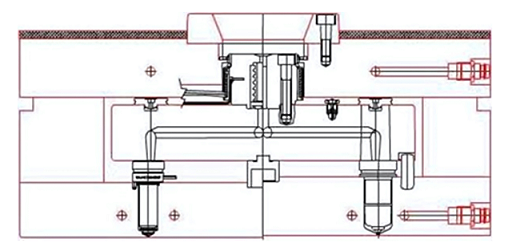
При почистване на горещо-каналната система (ГКЛС) първо се почиства шнека на шприц машината. Почистващият препарат може да се шприцва както при отворен, така и при затворен инструмент. Почистващият препарат е готов за директна употреба. Необходимото количество материал зависи от вида на шприцвания материал, използвания оцветител, вида на ГКЛС и дюзите, броя гнезда и теглото на дозата. Приблизителното количество може да варира от един до два пъти обема на шнека.
Стъпка 1 – почистването на ГКЛС може да започне веднага след почистването на шнека на машината и при връщането му на нормални работни температури.
Преди стартиране на процедурата по почистване се уверете, че шнека е пълен с редовния материал. По време на цялата процедура по почистване, шнека трябва да е непрекъснато запълнен.
Стъпка 2 – Повишете температурите на горещо-каналната система колкото е възможно повече в зависимост от процесните параметри на материала (до 300°C-350°C при повечето „трудни“ материали и при възможност не по-ниско от 260°C). При PVC, POM и PET не надвишавайте указаните от производителя температури.
Стъпка 3 – Започнете процеса на почистване като при:
• Затворен инструмент – запазите или увеличите налягането на шприцване.
• Отворен инструмент – запазите процесните параметри (без температурата). Поставете картон или метален лист на подвижната страна на шприцформата, за да предпазите активните части от навлизането на почистващ материал.
Стъпка 4 – Започнете процеса на почистване на ГКЛС като дозирате и шприцвате.
Стъпка 5 – При излизане на чисти изделия/материал, върнете нормалните процесни температури и параметри и заредете следващия материал за производство.
Стъпка 6 - След достигане на работните температури на новият материал в ГКЛС, започнете редовно производство.
КРАСКО
Хареса ли ви статията?
Молим да я оцените със звездите отдолу.