


Преди стартиране на процедурата по почистване се уверете, че шнека е пълен с редовния материал и е отдръпнат от шприцформата.
По време на цялата процедура почистване шнека трябва да е непрекъснато запълнен.
Стъпка – Повишете температурите на шнека спрямо текущите– Зона 1+200C/ Зона 2+150C/ Зона 3+100C.
1.1 – Задайте противоналягане /Back Pressure/ на 20% от максималното.
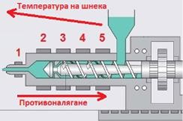
Стъпка 2 – спрете подаването на текущия материал, почистете внимателно бункера и затвора на шнека от останали гранули оцветител (masterbatch)
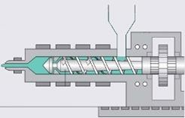
Стъпка 3 – Добавете почистващия материал в бункера. (Уверете се отново, че шнека е пълен с редовен материал. В случай, че има празен обем от шнека, допълнете с редовен материал, преди да добавите почистващия материал!).
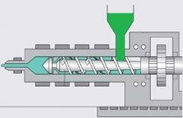
Стъпка 4 – Започнете процеса на почистване като зареждате+шприцвате във въздуха и запазите останалите параметри на шприцване – дозиране, скорост на шприцване и т.н.
Ако шнека започне да буксува, недозарежда и почистващия материал излиза като при процес на екструдиране, тогава:
4.1 - Намалете противоналягането до стойност, при която шнека ще зареди нормално или;
4.2 - Подпрете дюзата в упор, заредете дозата, отдръпнете отново шнека назад и шприцвайте във въздушното пространство.
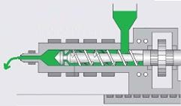
Стъпка 5 – След неколкократно повтаряне на Стъпка 4 и излизане на чист почистващ материал от дюзата на шнека:
5.1 - Намалете температурите на шнека до работните за следващия материал и същия го заредете в бункера, непосредствено след почистващия.
5.2 - След достигане на работните температури на новият материал в шнека, продължете процеса зареждане + шприцване (подобно на Стъпка 4) до излизане на чист материал през дюзата.
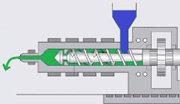
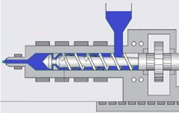
Стъпка 6 – Продължете с почистване на ГКЛС или стартирайте производството.
КРАСКО
Хареса ли ви статията?
Молим да я оцените със звездите отдолу.